Brzi odgovor: za metalni lim, stroj za lasersko rezanje s vlaknima standardni je izbor za debljinu materijala od otprilike 0,5 do 20 mm. Izrezuje bilo koji profil izravno iz CAD datoteke bez alata, zarezom od samo nekoliko desetinki milimetra i kvalitetom rubova koja obično ne zahtijeva preradu. Odaberite 1,5 do 3 kW ako se uglavnom bavite tankim pločama; prijeđite na 6 kW i više kada ploča preko 10 mm postane rutina. Međutim, ono što stvarno odlučuje o kupnji je kako se snaga, veličina stola, pomoćni plin i ostatak vaše linije uklapaju zajedno, a ne najveći broj na podatkovnoj tablici.
Dvije karakteristike objašnjavaju zašto su laseri s vlaknima istisnuli CO2 strojeve u obradi lima. Zraka se stvara i isporučuje putem optičkih vlakana, a ne zrcala, tako da rad na poravnavanju i rutinsko održavanje uglavnom nestaju. Valnu duljinu također učinkovito apsorbiraju reflektirajući metali kao što su aluminij, mjed i bakar, koji su uvijek bili neugodni za CO2 sustave.
Odjeljci u nastavku objašnjavaju kako funkcionira proces rezanja, kako uskladiti snagu i veličinu stola s vašim materijalom i gdje se laser nalazi u cijeloj limenoj liniji.
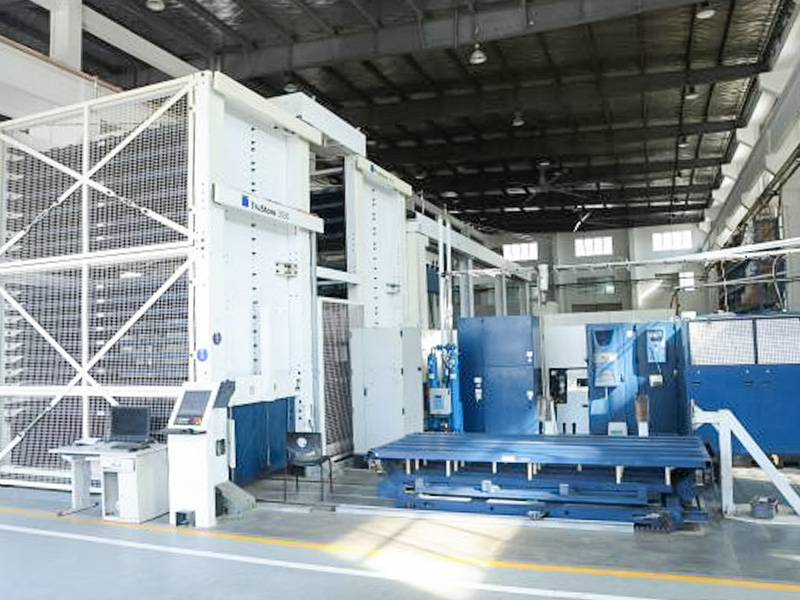
 Prilagođeni CNC strojevi za lasersko rezanje vlakana TRUMPF vlaknasti i CO2 laserski rezači velikog formata koji daju uske rezove i čiste rubove opisane za dijelove od lima koji se ravno savijaju. Pogledajte proizvod →
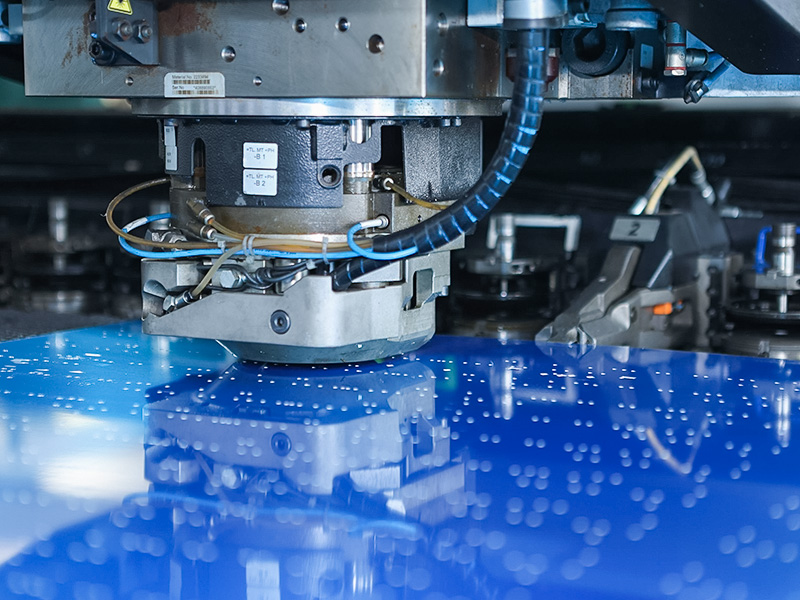
Vlaknasti laser koncentrira svjetlost u točku promjera djelića milimetra. Pri tom intenzitetu metal u žarišnoj točki se topi i isparava, dok mlaz pomoćnog plina ispuhuje rastaljeni materijal iz zareza odozdo. Glava za rezanje slijedi programiranu putanju, obično uvezenu kao DXF datoteka iz vašeg CAD sustava, a softver za ugniježđivanje slaže mnoge dijelove na jednom listu tako da operater rukuje materijalom samo jednom. Širina zareza obično je između 0,1 i 0,3 mm, a zona utjecaja topline je dovoljno uska da većina sirovina ide ravno na savijanje ili zavarivanje bez ravnanja.
Plin koji prolazi kroz mlaznicu mijenja i brzinu rezanja i završnu obradu rubova više nego što mnogi kupci očekuju. Tri opcije pokrivaju gotovo sav rad s listovima:
| Pomoćni plin | Najprikladnije za | Kompromisi |
|---|---|---|
| kisik | Blagi čelik, posebno iznad 6 mm, gdje egzotermna reakcija ubrzava rezanje | Ostavlja tamni oksidni rub koji se mora ukloniti prije zavarivanja ili premazivanja |
| Dušik | Nehrđajući čelik, aluminij i bilo koji kasnije zavareni ili dorađeni dijelovi | Potreban je visok tlak i protok, što ga čini najskupljim plinom za pogon |
| Komprimirani zrak | Tanak meki čelik i proizvodni ciklusi osjetljivi na cijenu | Najniži radni troškovi, ali rubovi pokazuju laganu oksidaciju |
Jedna praktična posljedica: ako režete puno nehrđajućeg čelika, odredite cijenu zalihe dušika prije nego odredite cijenu stroja. Cilindri, rasuti spremnici ili generator plina stalni su troškovi koji traju duže od bilo kakvog popusta pri kupnji.
Snaga određuje debljinu stropa, a polugu brzinu. Kao grubi industrijski vodič, vlaknasti laser od 1,5 kW obrađuje meki čelik do oko 6 mm, stroj od 3 kW doseže oko 10 mm, jedinica od 6 kW reže na otprilike 16 mm, a strojevi klase od 12 kW rade više od 25 mm uz pomoć kisika. Kapaciteti od nehrđajućeg čelika i aluminija nalaze se niže i obično rade na dušik. Upotrijebite donju rešetku kao početnu točku, a zatim provjerite svaku debljinu koju stvarno prodajete prema tablici rezanja proizvođača.
Proizvodnja tankih limova. Meki čelik do oko 6 mm; nehrđajući i aluminij korak tanji. Tipično za kućišta, nosače i laku izradu.
Proizvođačev radni konj. Oko 10 mm u mekom čeliku, uz razumnu ravnotežu brzine, cijene plina i cijene po dijelu.
Ploča srednje debljine do otprilike 16 mm od mekog čelika. Odgovara poljoprivrednim, građevinskim i radovima na okvirima strojeva.
Teška ploča veća od 25 mm s pomoćnim kisikom. Rezanje debelog presjeka čini ekonomičnim umjesto marginalnim.
Tretirajte ove brojke kao orijentaciju, a ne kao jamstvo. Brzina rezanja naglo pada blizu maksimalne debljine stroja, tako da dio koji je tehnički moguć može biti komercijalno loš. Mnogi kupci dimenzioniraju stroj tako da brzo režu uobičajenu debljinu i povremeno angažiraju vanjske tvrtke.
Oznake stroja obično kodiraju radni stol: stroj 3015 ima krevet od oko 3.000 x 1.500 mm, 4020 se proteže do 4.000 x 2.000 mm. Kupite stol za plahtu koju kupite, a ne obrnuto. Uobičajene veličine zaliha su 1.000 x 2.000 mm, 1.250 x 2.500 mm i 1.500 x 3.000 mm, tako da 3015 pokriva dva najpopularnija formata. Stol za razmjenu, gdje se jedan krevet reže dok se drugi ne opterećuje, brzo se isplati u trgovinama koje rade u više od jedne smjene.
Za potpuniji okvir odlučivanja, naš vodič za odabir pravog CNC stroja za lasersko rezanje detaljnije pokriva pitanja o snazi, proračunu i postprodaji.
Stroj za lasersko rezanje rijetko radi sam. Kvaliteta slijepog uzorka uzvodno i točnost oblikovanja nizvodno ovise o tome, a tipični lanac prolazi kroz pet stanica:
Ulazna ploča i zavojnica prvo se spljošte. Praznine izrezane iz iskrivljenog lima ostavljaju stol s nepredvidivom ravnošću, a ta se greška prenosi na svaku kasniju stanicu.
Dijelovi su ugniježđeni i izrezani u jednoj postavci, uključujući rupe i utore koje bi inače trebalo bušiti ili bušiti.
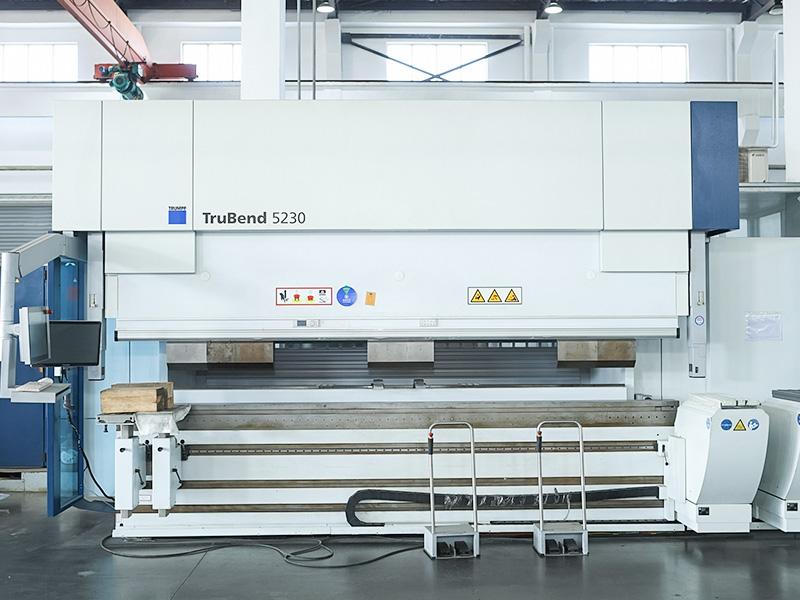
Presa presavija prirubnice duž odrezanih rubova. Čisti, ravno rezani rubovi i precizni reljefni rezovi su ono što čini ponovljivim kutove savijanja.
Rezani i oblikovani dijelovi spajaju se u sklopove. Dosljedni rubovi i položaji rupa čine opremu za zavarivanje jednostavnom.
Poliranje i premazivanje završavaju sklop. Nehrđajući čelik rezan dušikom često ide ravno na završnu obradu bez čišćenja rubova.
Nabavljanje ovih stanica od jednog dobavljača zadržava odgovornost za tolerancije na jednom mjestu. Strojevi za niveliranje i kočnice za preše najčešći su uz kupnju novog lasera.
 Prilagođeni stroj za niveliranje metalnih ploča Stroj za niveliranje s valjcima koji iskrivljenim pločama vraća ravnost, što je uobičajena popratna kupnja prilikom dodavanja lasera na liniju lima. Pogledajte proizvod →
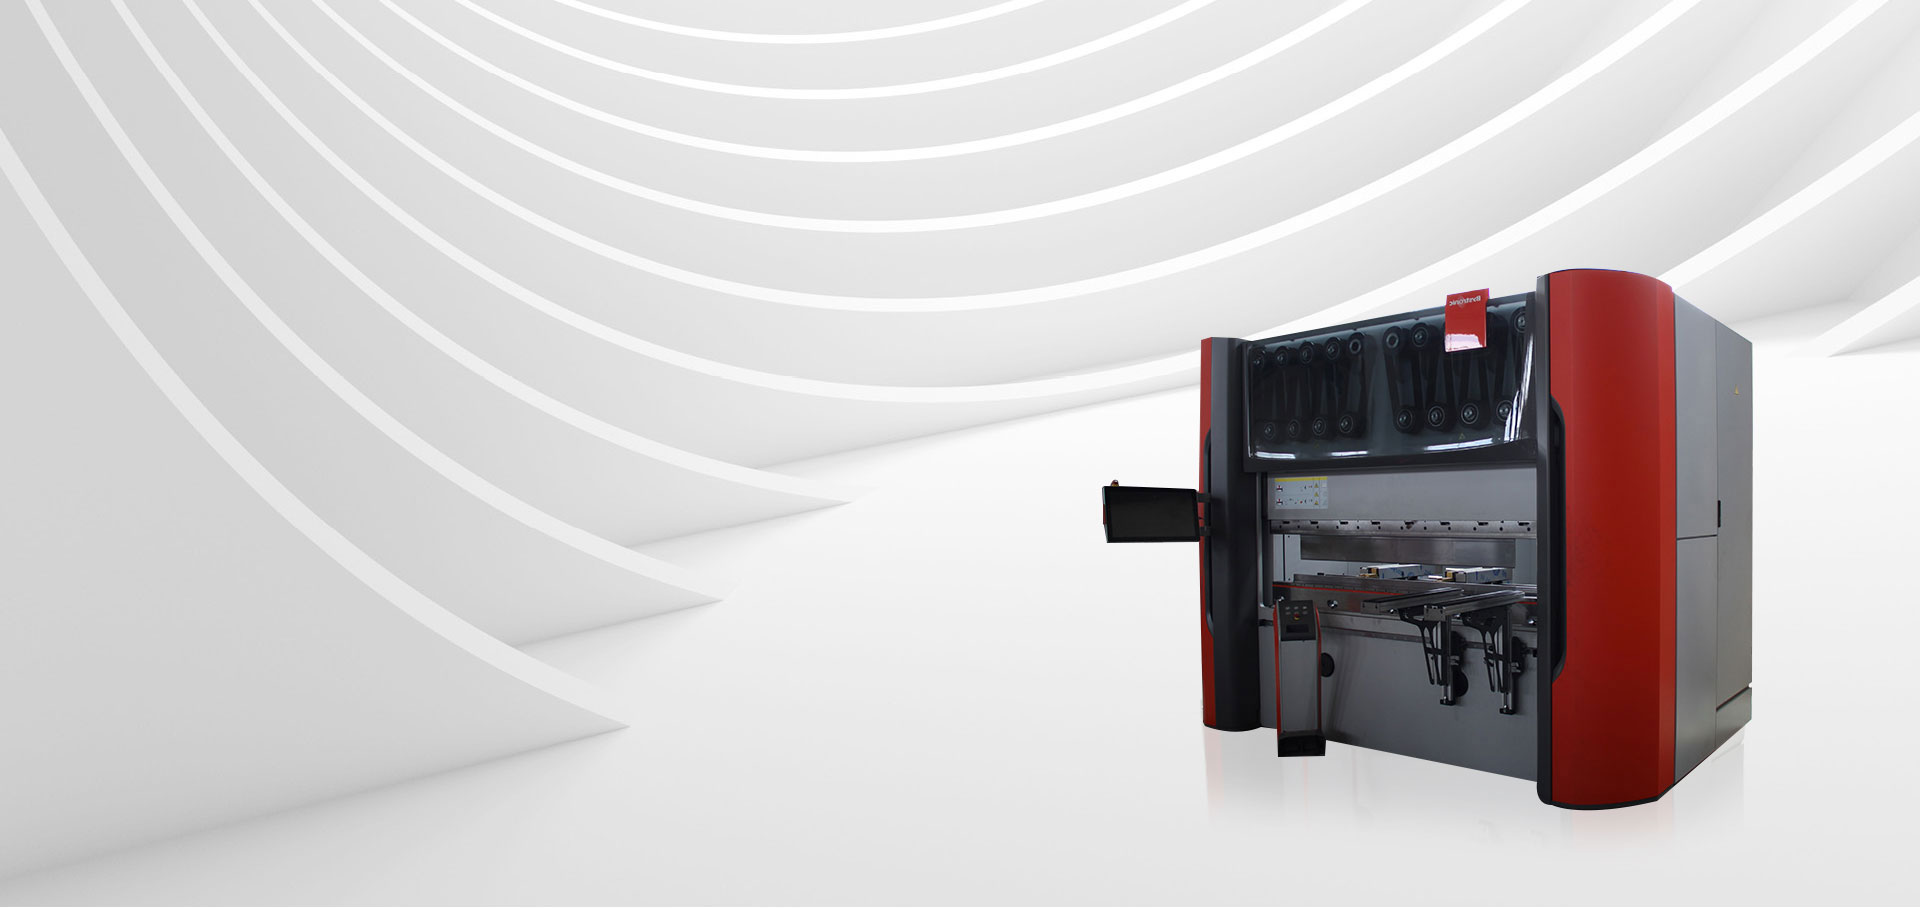
 CNC strojevi za savijanje i preše CNC preše i centri za savijanje tvrtki TRUMPF, Salvagnini i Bystronic koji oblikuju laserski izrezane praznine u gotove kutove i oblike. Pogledajte proizvod →
Podatkovne tablice sastavljaju uži izbor; test cuts zaključivati poslove. Prije potpisivanja kupoprodajnog ugovora zatražite:
Ako vaši volumeni još ne opravdavaju stroj, ista je mogućnost dostupna kao usluga. Slanje crteža i kupnja gotovih dijelova, izrezanih, savijenih, zavarenih i obloženih, uobičajeni je prvi korak prije ulaganja kapitala, a naš usluga izrade po narudžbi radi točno na taj način, od crteža kupaca do pregledanih gotovih dijelova.
Koju debljinu može obraditi stroj za lasersko rezanje lima?
Ovisi o snazi. Kao opći vodič, 1,5 kW pokriva meki čelik do oko 6 mm, 3 kW do oko 10 mm, 6 kW do otprilike 16 mm i strojeve klase 12 kW iznad 25 mm. Kapaciteti od nehrđajućeg čelika i aluminija manji su i obično rade na dušik.
Je li fiber laser bolji od CO2 za lim?
Za nove kupnje, vlakna su praktičan odgovor za gotovo sav rad s pločama: veća električna učinkovitost, manje održavanja i bolji rezultati na reflektirajućim metalima. CO2 preživljava uglavnom u starijim instalacijama i nekoliko specijaliziranih aplikacija.
Koji je format datoteke potreban stroju?
Ravni 2D profili, najčešće DXF ili DWG datoteke izvezene iz vašeg CAD sustava. Softver za ugniježđivanje raspoređuje profile na listu i generira program rezanja.
Mogu li naručiti dijelove umjesto kupnje stroja?
Da. Pošaljite crteže i specifikacije materijala, primite ponudu i naručite gotove dijelove ili kompletne sklopove. Mnoge trgovine na ovaj način provjeravaju potražnju prije kupnje opreme.

 +86-13771171111 +86-13338110517