Montažni nosač stiže na montažnu stanicu sa svim dimenzijama unutar navedenih tolerancija, ali su dva kuta savijanja odstupila za djelić stupnja od crteža. Dio leži ravno na stolu, ali kada je pričvršćen vijcima za okvir, spojna ploča se neće poravnati. Odbacivanje ove komponente proizvodnu liniju košta dva sata. Ovo je točka u kojoj dio od lima postaje precizna komponenta od lima.
Precizne komponente od lima definirane su ponovljivošću, a ne veličinom dijela. Proizvođač može isporučiti savršen uzorak i svejedno pogriješiti s drugom serijom ako strategija tolerancije, alati i rutina pregleda nisu dizajnirani za dosljednost. Praktična je razlika u tome može li proces držati isti rezultat dio za dijelom.
Precizni limeni dijelovi strukturni su i funkcionalni dijelovi formirani od tankih metalnih limova, obično debljine između 0,5 mm i 6 mm, kroz postupke rezanja, probijanja, savijanja, spajanja i završne obrade. Riječ preciznost opisuje koliko se gotovi dio podudara s tehničkim crtežom, obično izraženim kao dimenzijska tolerancija ili kutno odstupanje.
Uobičajeni primjeri uključuju ploče šasije, montažne nosače, EMC štitove, hladnjake, transportne vodilice i kućišta upravljačkih ormarića. Ono što ih razlikuje od običnih dijelova od lima je razina kontrole koja se primjenjuje u svakom koraku: materijal je odabran i pripremljen, parametri rezanja i oblikovanja izvedeni su iz stvarnih svojstava lima, a gotovi dio se mjeri i dokumentira.
Tolerancija ne djeluje izolirano. Pomak od 0,1 mm u položaju rupe može se apsorbirati prorezom u jednom sklopu, ali isti pomak postaje potpuni kvar u kućištu medicinskog uređaja. Praktični učinak preciznosti ovisi o tome kako komponenta djeluje s drugim dijelovima. Zato biste trebali definirati tolerancije oko funkcije, a ne oko onoga što na crtežu izgleda impresivno.
| Klasa | Tipična tolerancija | Primjer primjene | Koliko koštaju pogoni |
|---|---|---|---|
| Standardno | ±0,5 mm | Štitnici, poklopci, jednostavni paneli | Debljina materijala |
| Preciznost | ±0,1 mm | Šasija, nosači, montažne ploče | Alati i programiranje |
| Visoka preciznost | ±0,02 mm | Medicinski uređaji, dijelovi za zrakoplovstvo | Inspekcija i kontrola procesa |
Odabir razreda tolerancije je troškovna odluka. Guranje standardnog kućišta s ±0,5 mm na ±0,1 mm može udvostručiti trošak ako crtež zahtijeva novi alat ili prošireni plan inspekcije. Ista promjena može dodati samo mali iznos u nosač velikog volumena, jer se trošak postavljanja amortizira kroz tisuće dijelova. Pravi pristup je navesti koje su tolerancije funkcionalno kritične i prepustiti proizvođaču ponudu na temelju stvarnih zahtjeva.
Većina preciznih komponenti od lima slijedi isti slijed operacija, čak i kada se geometrija dijela i materijal razlikuju. Proces se može sažeti u pet koraka.
Zavojnica nosi unutarnje naprezanje od procesa valjanja. Stroj za niveliranje izravnava lim, uklanja namot i dovodi materijal unutar dosljedne tolerancije prije nego što se naprave bilo kakvi rezovi. Ovaj korak izravno utječe na točnost savijanja kasnije u nizu.
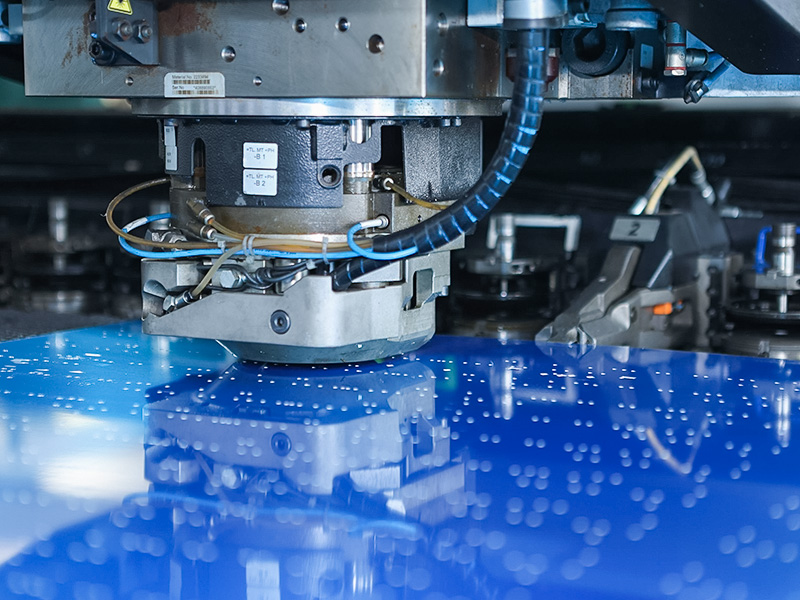
Ravni uzorak se prenosi CNC laserskim rezačem ili CNC prešom za bušenje. Lasersko rezanje obrađuje složene konture s uskim rezom; probijanjem brzo se proizvode okrugle rupe i izrezi velikom brzinom.
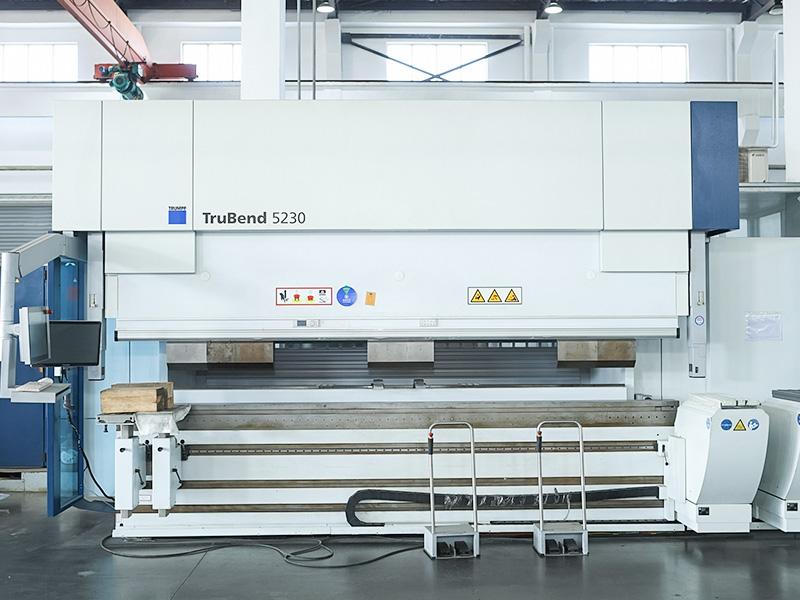
CNC strojevi za savijanje savijaju ravnu plohu u konačni oblik. Dodatak za savijanje, izbor alata i kompenzacija povratnog povrata izračunavaju se iz stvarne debljine lima i stupnja materijala. Preciznost ovdje znači da kutovi savijanja ostaju unutar 0,2 stupnja crteža.
Spojni elementi za zavarivanje, zakivanje pritiskom ili samostezanje spajaju poddijelove i dodaju umetke s navojem. Svaki način spajanja ostavlja svoj toplinski ili mehanički utjecaj na materijal, a izbor određuje i čvrstoću i buduću upotrebljivost.
Poliranje, odmašćivanje i premazivanje štite površinu i zadovoljavaju vizualne zahtjeve. Gotova komponenta mjeri se kalibriranim instrumentima, a rezultati se bilježe prema crtežu.
Operaciju niveliranja lako je previdjeti na crtežu. Lim koji je samo 0,5 mm izvan ravnine uzrokovat će pomak zavoja za nekoliko desetinki milimetra nakon što se dio oslobodi iz matrice. Dugoročno, navedite materijalno stanje koje će proizvesti operacija slijepe ploče.
 Stroj za izravnavanje valjka za ispravljanje ravnosti metalnih limova i ploča Ova oprema za niveliranje vraća ravnost deformiranim pločama i profilima, koristeći valjke visoke tvrdoće i preciznu prilagodbu razmaka kako bi se osigurala točnost dimenzija i kvaliteta površine, što je kritični korak prije brušenja. Pogledajte proizvod →
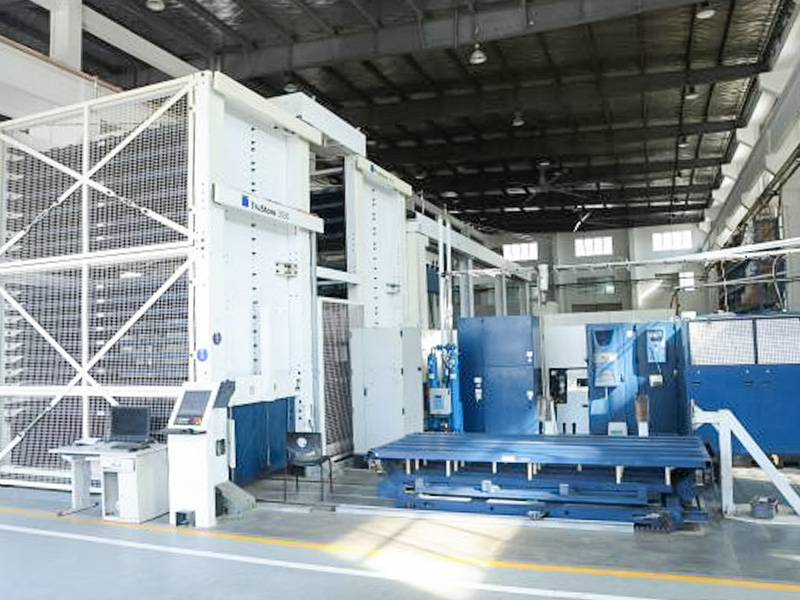
CNC lasersko rezanje je preferirana metoda za male do srednje veličine serija gdje se konture često mijenjaju. Stroj čita najnoviji crtež, podešava parametre rezanja i proizvodi istu geometriju na sljedećem listu bez troškova novih matrica.
 CNC laserski sustav za rezanje za preciznu izradu limova S naprednom numeričkom kontrolom i radnim stolovima velikog formata, ovaj stroj za lasersko rezanje učinkovito obrađuje nehrđajući čelik, ugljični čelik i aluminij, nudeći visoku preciznost i minimalne zone pod utjecajem topline za različite konture dijelova. Pogledajte proizvod →
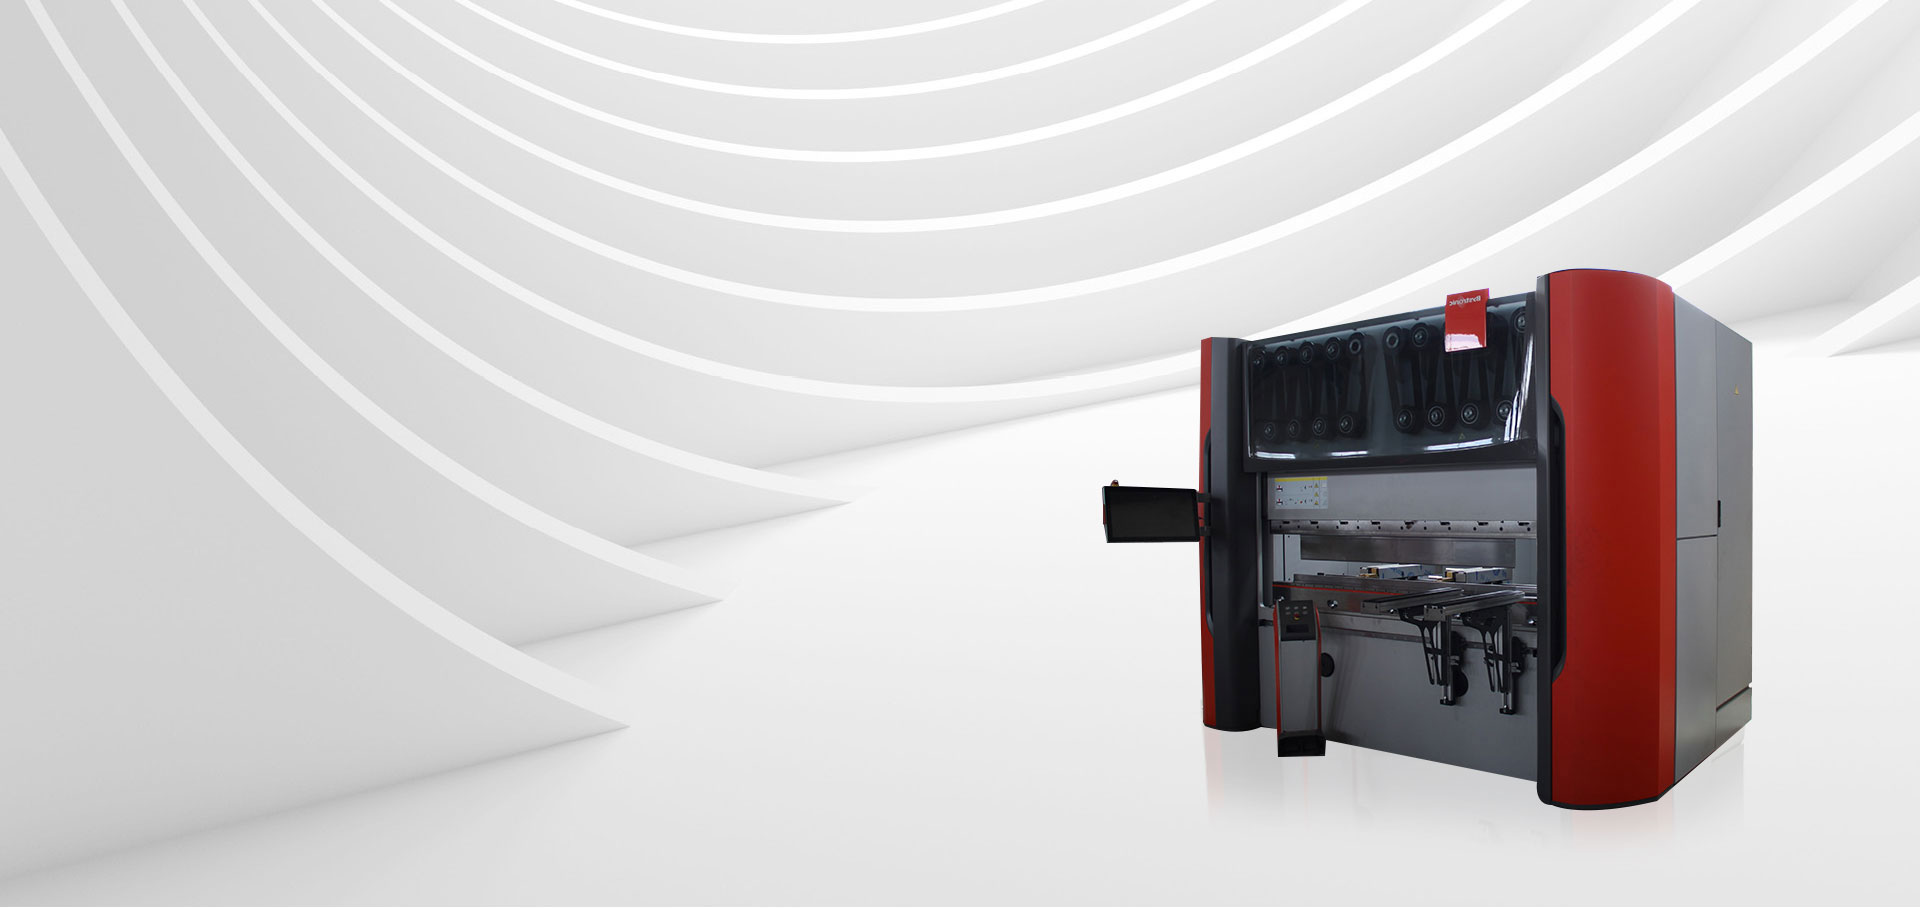
Savijanje je operacija kod koje se pojavljuje većina dimenzijskih pogrešaka. CNC stroj za savijanje s automatskom kompenzacijom kuta održava male varijacije u kutu savijanja, što poboljšava pozicioniranje uzorka rupa nakon savijanja.
 CNC stroj za savijanje s automatskom kompenzacijom kuta Ova preša ima CNC sustav visoke preciznosti i robusnu strukturu, omogućavajući preciznu kontrolu kuta i duljine savijanja, smanjujući pogreške i poboljšavajući pozicioniranje rupa nakon savijanja za različite primjene lima. Pogledajte proizvod →
Izbor materijala drugi je najveći pokretač preciznosti nakon alata. Svaki stupanj ima svoju oprugu, anizotropiju i završnu obradu površine, a sva tri mijenjaju način na koji kočnica za prešu drži kut.
Specifikacija materijala spada u oblačić crteža, a ne u opis. Navedite kvalitetu, temperaturu i površinsku obradu. Ako će komponenta biti zavarena, spomenite žicu za punjenje i dizajn spoja kako bi proizvođač mogao planirati proces.
Precizne komponente od lima pojavljuju se gdje god je proizvodu potrebno kruto, lagano strukturno kućište ili ponovljena geometrija nosača.
Nosači, police za baterije, ukrućenja šasije i toplinski štitovi zahtijevaju čvrste rupe i ravne površine. Dijelovi se moraju poredati u šablonu bez prerade, a dobavljač mora dokazati kontrolu procesa za količinsku proizvodnju.
Kućišta, ploče s instrumentima i dijelovi kirurškog pribora obično se proizvode u manjim količinama. Tolerancije su često strože, završna obrada mora biti čista, a svaka komponenta može se pratiti do certifikata o materijalu.
EMC štitovi, 19-inčno kućište za stalak i ploče za raspršivanje topline kombiniraju fine radijuse savijanja s uzorcima rupa s malim korakom. Zahtjevi za preciznošću potaknuti su potrebom da dio ispravno naliježe na PCB ili zid.
Štitnici, okviri, upravljačke kutije i ploče za navođenje izrađeni su od metalnog lima i moraju zadržati svoj oblik tijekom godina rada. Prozor tolerancije obično je oko ±0,1 mm, uglavnom kako bi se točke ugradnje držale poravnate nakon sastavljanja.
Dobavljač obično može navesti bilo koju toleranciju. Ono što je bitno jest može li dobavljač dokazati da ga proces može održati.
Raspitajte se obavlja li proizvođač tijekom procesa provjere kočnice za prešu i laserskog rezača i je li učinjena završna inspekcija prema crtežu. Dokumentirani zapis s izmjerenim vrijednostima minimalni je dokaz sposobnosti.
Većina preciznih proizvođača radi izravno sa STEP, DXF ili PDF crteža. Proizvođač provjerava radijus savijanja, debljinu materijala i slaganje tolerancije prije ponude. Ako na crtežu nedostaje oblačić, dobar proizvođač će prije pitati nego pogađati.
Potvrda o ispitivanju glodalice ili zapis o sljedivosti materijala trebali bi prikazivati stupanj, debljinu i broj serije za lim korišten u svakoj proizvodnoj seriji. Ovo je posebno važno za komponente od nehrđajućeg čelika i aluminija.
Male serije često koštaju više po jedinici jer su postavljanje, alati i pregled raspoređeni na manje dijelova. Obimna proizvodnja apsorbira taj trošak, zbog čega bi tolerancija od 0,1 mm mogla biti pristupačna za narudžbu od 5000 komada, ali skupa za prototip od 50 komada.
Ako komponenta treba nestandardnu geometriju ili neobičnu kombinaciju zahtjeva, dobavljač sa usluge izrade po narudžbi može prilagoditi dizajn radi mogućnosti izrade i preporučiti rutu koja održava cijenu dijela razumnom.
Način da se smanji rizik nabave je tražiti rano, a ne kasno. Proizvođaču pošaljite svoj crtež, očekivani volumen i kritične tolerancije. Zatražite plan procesa koji obuhvaća nabavu materijala, pripremu alata, provjere tijekom procesa i završnu inspekciju. Također pregledajte dobavljača proces kontrole kvalitete prije velike narudžbe.
Precizne komponente od lima rezultat su kontroliranog slijeda: izravnavanje, rezanje, oblikovanje, spajanje, završna obrada i mjerenje. Kada se svaki korak izvodi s odgovarajućom opremom i dokumentiranom disciplinom, dio se susreće s crtežom ne srećom, već dizajnom. To je standard koji svaki kupac treba očekivati kada naruči preciznu komponentu.

 +86-13771171111 +86-13338110517