Tri citata stoje na stolu vlasnika tvornice. Svaka ponuda odnosi se na stroj za lasersko rezanje lima, no snaga lasera je od 4 kW do 12 kW, a cijene se razlikuju i više od 40 posto. Radionica uglavnom reže ugljični čelik od 2 mm do 10 mm, povremeno preuzima radove na nehrđajućem čeliku i mora znati koji će se stroj isplatiti u roku od pet godina.
Kratak odgovor: ne postoji najbolji stroj za lasersko rezanje lima. Prava konfiguracija ovisi o materijalima koje obrađujete, rasponu debljina koje najčešće režete, ciljnoj propusnosti i cijeni po dijelu koju možete tolerirati. Ovaj vodič objašnjava kako usporediti strojeve prema specifikacijama, operativnim troškovima i prilagodbi tijeku rada prije nego što se obvežete na kupnju.
Stroj za lasersko rezanje lima fokusira lasersku zraku velike snage na malu točku na metalnoj površini. Energija topi ili isparava materijal, dok koaksijalni pomoćni plin, obično dušik ili kisik, otpuhuje rastaljeni metal iz proreza. CNC sustav gibanja pomiče reznu glavu duž programirane putanje i proizvodi konture, rupe i rubove kojima često nije potrebna sekundarna završna obrada.
Dva laserska izvora danas dominiraju rezanjem lima:
Za većinu suvremene proizvodnje limova, vlaknasti laseri postali su zadani izbor zbog veće električne učinkovitosti, manjeg održavanja i bolje apsorpcije na reflektirajućim metalima. Zato većina usporedbi strojeva za lasersko rezanje lima počinje s fiber laserima.
Prije usporedbe cijena, usporedite šest brojeva. Oni definiraju što stroj zapravo može učiniti u vašoj trgovini.
| Specifikacija | Što utječe | Tipični raspon |
|---|---|---|
| Snaga lasera | Maksimalna debljina rezanja i brzina rezanja | 1,5 kW do 30 kW |
| Radni prostor | Najveća veličina lista obrađena bez premještanja | 3000 x 1500 mm do 6000 x 2500 mm |
| Debljina rezanja, meki čelik (pomoć kisika) | Mogućnost debele ploče | 6 mm pri 1,5 kW do 40 mm pri 20 kW |
| Debljina rezanja, nehrđajući čelik i aluminij (pomoć dušika) | Rezanje bez taloga na tanke i srednje listove | 4 mm pri 1,5 kW do 25 mm pri 20 kW |
| Točnost pozicioniranja | Konzistentnost dimenzija preko lista | /-0,03 mm do /-0,05 mm |
| Maksimalna brzina brzog hoda | Vrijeme mirovanja između dijelova | 80 m/min do 200 m/min |
Uobičajena pogreška je kupnja veće snage lasera nego što kombinacija materijala opravdava. Ako je većina vaših dijelova od 2 mm do 6 mm ugljičnog čelika, vlaknasti laser od 6 kW reže brže od jedinice od 3 kW, ali dobitak brzine postaje manji na tankim mjeračima. Za tanki metalni lim, ubrzanje i kontrola kretanja važni su jednako kao i sirova snaga. Snažan laser na sustavu slabog gibanja proizvodi prihvatljive dijelove uz manju propusnost.
Za dublju raspravu o međusobnom djelovanju snage, brzine i materijala, pogledajte kako odabrati pravi CNC laserski stroj za rezanje za svoju trgovinu.
Svaki laserski izvor ima vlastitu reznu ovojnicu. Umjesto da raspravljate o apsolutnoj superiornosti, razmislite o poslovima koji će raditi na stroju većinu sati u tjednu.
Vlakno od 6 kW do 8 kW reže velikom brzinom uz pomoć kisika. CO2 također radi, ali troši više električne energije po metru rezanja.
Vlakna s pomoćnim dušikom stvaraju čist rub bez taloga. CO2 je osjetno sporiji u ovom rasponu.
Vlakna su praktičan izbor jer njihovu valnu duljinu od 1064 nm dobro apsorbiraju reflektirajući metali. CO2 se može odbiti i oštetiti optičke komponente.
Fiber laser od 12 kW ili više i CO2 laser režu debele ploče. Cijena po dijelu ovisi o vrsti plina, brzini rezanja i zahtjevima za kvalitetu rubova.
Stroj s jednim vlaknom s podesivim parametrima snage i dobrim programom za gniježđenje bolje se nosi s raznolikošću nego CO2 jedinica s istim proračunom.
Za rezanje rupa manjih od debljine lima potreban je dobar način snopa. Fiber laseri općenito proizvode oštrije kutove i manji rez.
Kupoprodajna cijena je samo dio ukupne cijene. Stroj za lasersko rezanje lima u svakom radnom satu troši struju, pomoćni plin i potrošni materijal. Tijekom pet godina ti operativni troškovi često premašuju početnu cijenu.
Glavni pokretači troškova su:
Prije potpisivanja bilo čega, zatražite procjenu cijene po dijelu na temelju vaših stvarnih crteža i materijala. Sporiji stroj s manjom potrošnjom plina može pobijediti brži stroj po ukupnoj cijeni po dijelu. Ovaj izračun možete zatražiti kada kontaktirajte nas s vašim popisom materijala.
Stroj za lasersko rezanje lima ne radi sam. U tipičnoj proizvodnoj liniji, laserski rezač prima poravnate listove, a izrezani dijelovi prelaze na probijanje, savijanje, zavarivanje i završnu obradu površine. Izbor laserskog stroja stoga treba uzeti u obzir što se događa prije i poslije njega.
Uobičajeni niz izgleda ovako:
Stroj koji odaberete trebao bi odgovarati izlaznoj brzini stroja za izravnavanje uzvodno i stanica za savijanje i probijanje nizvodno. Laser velike snage koji uvlači dijelove brže nego što ekipa za savijanje može obraditi samo pomiče usko grlo dalje niz liniju.
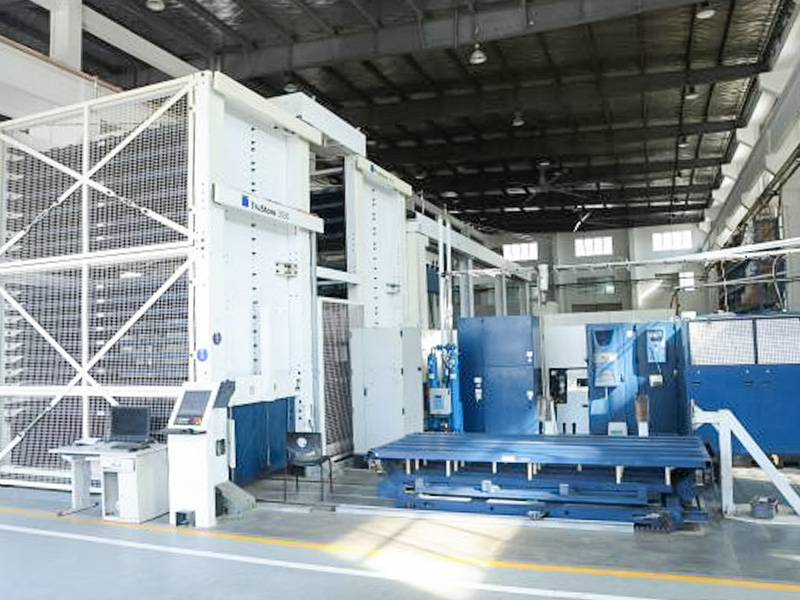
 CNC laserski stroj za rezanje za precizno konturno rezanje lima Ovaj stroj upravlja fazom konturnog rezanja u liniji. Njegovo visokoprecizno NC upravljanje i veliki radni stol odgovaraju brzinama niveliranja uzvodno, tako da odgovara uravnoteženom tijeku proizvodnje koji je ovdje opisan. Pogledajte proizvod →
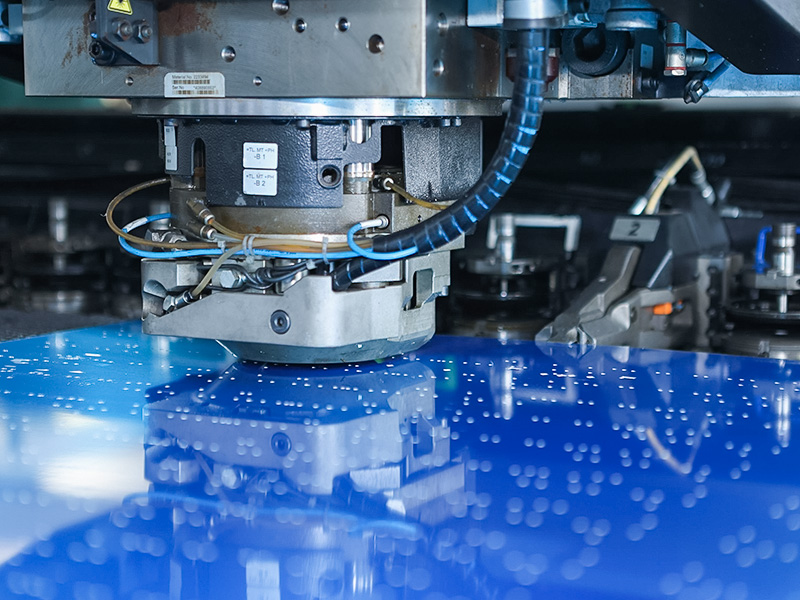
 CNC preša za bušenje rupa i oblikovane značajke Preša za bušenje dodaje rupe i oblikovane elemente nakon laserskog rezanja, održavajući lanac od lima učinkovitim. Njegov kruti okvir i CNC sustav odgovaraju planiranju izlazne brzine o kojem se govori u okolnom tekstu. Pogledajte proizvod →
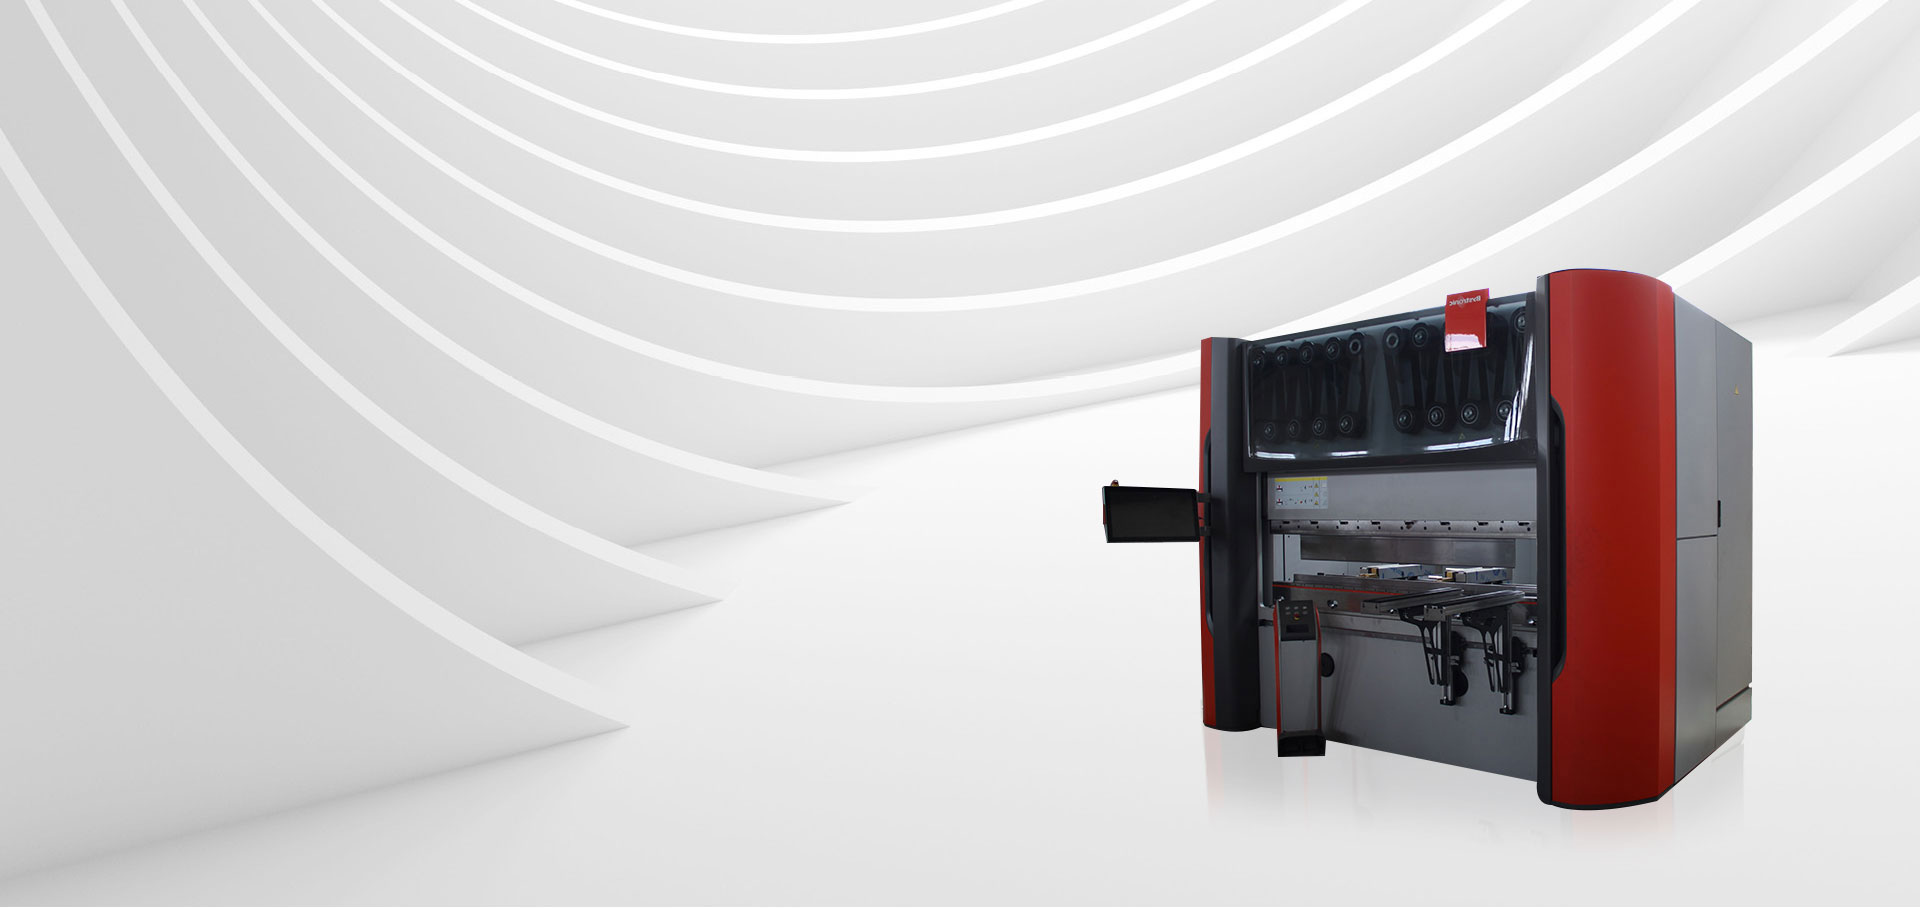
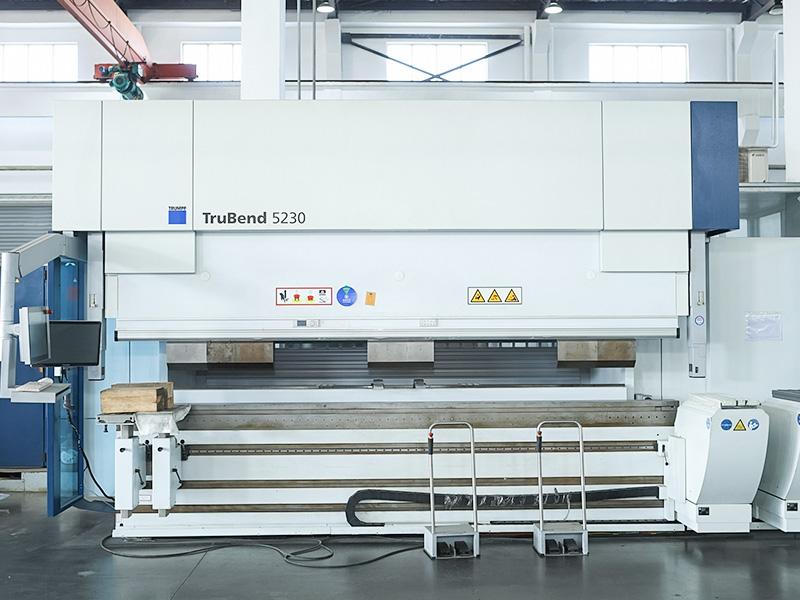
 CNC stroj za savijanje za precizno oblikovanje lima Ovaj stroj za savijanje dovršava fazu oblikovanja preciznom kontrolom kuta i fleksibilnošću kalupa. Uparuje se s laserom i postajama za bušenje, osiguravajući uravnoteženu proizvodnu liniju čije je usklađivanje brzine ovdje naglašeno. Pogledajte proizvod →
Naš asortiman opreme za lim pokriva cijeli ovaj lanac. Laserski stroj za rezanje obrađuje konturno rezanje, preša za bušenje dodaje rupe i oblikovane elemente, a stroj za savijanje dovršava fazu oblikovanja. Budući da ovi strojevi dijele zajedničku filozofiju upravljanja i ugniježđivanja, programiranje postaje jednostavnije, a obuka operatera traje manje vremena.
Pet pitanja brzo će otkriti odgovara li stroj vašoj operaciji:
Koja je najbolja snaga lasera za stroj za lasersko rezanje lima?
Za opću proizvodnju lima, vlaknasti laseri od 3 kW do 8 kW pokrivaju većinu dijelova od 1 mm do 16 mm ugljičnog čelika i do 10 mm nehrđajućeg čelika. Iznad 8 kW, ekstra brzina se najviše osjeti na debelim pločama.
Može li stroj za lasersko rezanje rezati aluminijske i bakrene ploče?
Da. Fiber laser pouzdano reže aluminij i bakar kada stroj ima dovoljnu snagu i ispravnu konfiguraciju pomoćnog plina. Ovi reflektirajući materijali jak su razlog za odabir vlakana umjesto CO2.
Koje je tipično razdoblje povrata za fiber laserski rezač?
Za trgovinu koja radi u dvije smjene, optički laser od 6 kW često se isplati za dvije do četiri godine u usporedbi s vanjskim suradnicima, ovisno o količini dijelova i regionalnim troškovima rada.
Kakvo je lasersko rezanje u usporedbi s plazma rezanjem lima?
Rezanje laserom produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517