Voditelji proizvodnje koji specificiraju CNC metalni laserski rezač obično počinju s jednim brojem: snaga. Nakon nekoliko mjeseci na parketu, brojke koje su važne ispadaju drugačije. Cijena po dijelu, dosljednost rubova i intervali održavanja odlučuju hoće li se stroj isplatiti. Vrsta laserskog izvora pokreće sva tri.
Za većinu operacija limova i ploča, praktičan odgovor je fiber laser u rasponu od 1000 W do 3000 W. Reže nehrđajući, aluminij i ugljični čelik s nižim troškovima energije od CO2 i nije mu potrebno poravnanje zrcala rezonatora ili dopunjavanje laserskim plinom.
 Stroj za lasersko rezanje limova s vlaknima s CNC kontrolom Ovaj stroj koristi lasersku zraku visoke energije vođenu naprednim numeričkim kontrolnim sustavom za rezanje nehrđajućeg čelika, ugljičnog čelika i aluminija. Odgovara malim serijama ili složenim konturama, dok njegov veliki radni stol i moduli potpomognuti plinom podržavaju stabilnu, kontinuiranu proizvodnju. Pogledajte proizvod →
Tri vrste izvora lasera trenutno pokreću industrijsko rezanje metala: vlakno, CO2 i kristal. Izvor određuje koliko učinkovito energija ulazi u metal, što postavlja praktičnu brzinu, kvalitetu rubova i troškove rada.
Vlakna laseri rade blizu 1064 nm, valne duljine koju metali apsorbiraju puno bolje od 10,6 µm koje emitiraju CO2 laseri. Više apsorbirane energije znači brže rezanje i manju potrošnju električne energije. Izvori vlakana nemaju rezonatorska zrcala za poravnavanje niti laserski plin za ponovno punjenje, tako da se rutinsko održavanje usredotočuje na glavu za rezanje, mlaznicu i zaštitnu leću.
CO2 laseri ostaju dokazana opcija za vrlo debeo ugljični čelik s pomoćnim kisikom i za radionice koje režu i nemetale. Nedostaci su im veća potrošnja energije, zrcala koja trebaju čišćenje i podešavanje te potrošni laserski plin.
Kristalni laseri (Nd:YAG i Nd:YVO4) daju odličan fokus za fine karakteristike, ali imaju kraći životni vijek komponenti i nižu učinkovitost pumpanja. Sada su uglavnom ograničeni na preciznu mikrostrojnu obradu.
| Vrsta | Valna duljina | Učinkovitost rezanja metala | Operativni trošak | Tipična uloga |
|---|---|---|---|---|
| Fiber | Oko 1064 nm | visoko | Niska | Proizvodnja limova i ploča |
| CO2 | 10,6 µm | srednje | visoko | Rezanje debelog čelika i nemetala |
| Kristalno | Otprilike 1064 nm | srednje | visoko | Precizna mikrostrojna obrada |
Ako u vašem radu dominira lim od nehrđajućeg čelika, aluminija ili ugljičnog čelika, vlakna su racionalna zadana opcija. Prije nego što dovršite kupnju, prođite kako odabrati pravi CNC laserski stroj za rezanje za svoju radionicu za vaganje debelih ploča i nemetalnih izuzetaka.
Četiri specifikacije imaju najjači učinak na produktivnost. Usporedite ih prema vlastitoj debljini materijala umjesto prema maksimumu iz brošure.
Laser s vlaknima od 3000 W obično reže meki čelik od 12 mm brzinom od 1,5 do 2,0 m/min s kisikom, dok nehrđajući čelik od 2 mm s dušikom može raditi brzinom od 8 do 10 m/min. Procijenite dnevni učinak iz debljine koju najviše obrađujete, a ne iz najtanjeg lista u vašem katalogu.
Većina strojeva navodi točnost pozicioniranja blizu ±0,05 mm po metru i ponovljivost blizu ±0,03 mm. Sklopovi jezičaca i utora, nosači šarki i dijelovi za pripremu zavarivanja ovise o ovim vrijednostima više nego o snazi lasera.
Kisik ubrzava rezanje ugljičnog čelika, ali ostavlja lagani oksid na rubu. Dušik proizvodi čiste rubove bez oksida na nehrđajućem metalu i aluminiju. Brzo prebacivanje između visokotlačnog dušika i niskotlačnog kisika dodaje fleksibilnost rasporeda i sprječava da stroj postane usko grlo.
Prilagodljivo bušenje smanjuje prskanje leće i neravnine na donjem rubu penjanjem u snazi tijekom bušenja, a zatim povlačenjem za rez. Zatražite od dobavljača uzorke rezova vaše dominantne debljine i pregledajte ima li na donjem rubu trošarine i na reznoj površini ima brazda.
Svaki CNC posao laserskog rezanja metala slijedi sličan redoslijed. Razumijevanje svake faze pomaže vam da procijenite zahtjeve za softverom, automatizacijom i vještinom operatera prije nego potpišete narudžbu.
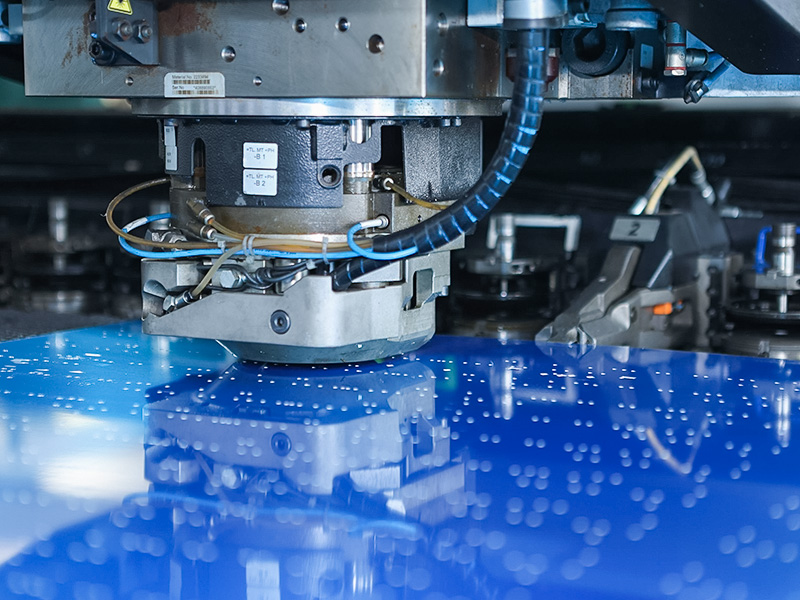
Za dijelove s velikim rupama, CNC preša za bušenje često je brža od laserskog rezanja na uzorcima rupa koji se ponavljaju, dok laser obrađuje složene konture, male serije i zahtjeve za uskim rubovima. Dva stroja dobro rade kao nadopuna u jednoj proizvodnoj liniji.
 CNC preša za probijanje lima visoke krutosti Napravljena za probijanje, izrezivanje, savijanje i duboko izvlačenje, ova preša ima kruti okvir i preciznu CNC kontrolu hoda, brzine i pritiska. Obrađuje čelik, aluminij i neke nemetalne listove, što ga čini učinkovitom dopunom laserskom rezanju uzoraka koji se ponavljaju. Pogledajte proizvod →
Snaga lasera postavlja praktičnu brzinu i maksimalnu debljinu za svaki materijal. Vrijednosti u nastavku pokazuju tipična ograničenja jednog prolaza za moderne lasere s vlaknima s preporučenim pomoćnim plinom. Stvarni rezultati variraju s krutošću stroja, kvalitetom optike, položajem fokusa i čistoćom plina, stoga ih smatrajte okvirom za usporedbu, a ne jamstvom.
| Snaga vlakana | Meki čelik s kisikom | Nehrđajući s dušikom | Aluminij s dušikom |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Ako je većina vašeg posla od 1 do 6 mm nehrđajućeg čelika i aluminija, stroj od 1500 W ili 3000 W dobro balansira između brzine i kapitalnih troškova. Ako redovito režete ugljični čelik debljine 12 mm i deblji, odaberite najmanje 6000 W. Predimenzioniranje povećava nabavnu cijenu i zahtjeve za električnom uslugom bez poboljšanja izlaza tankog lima.
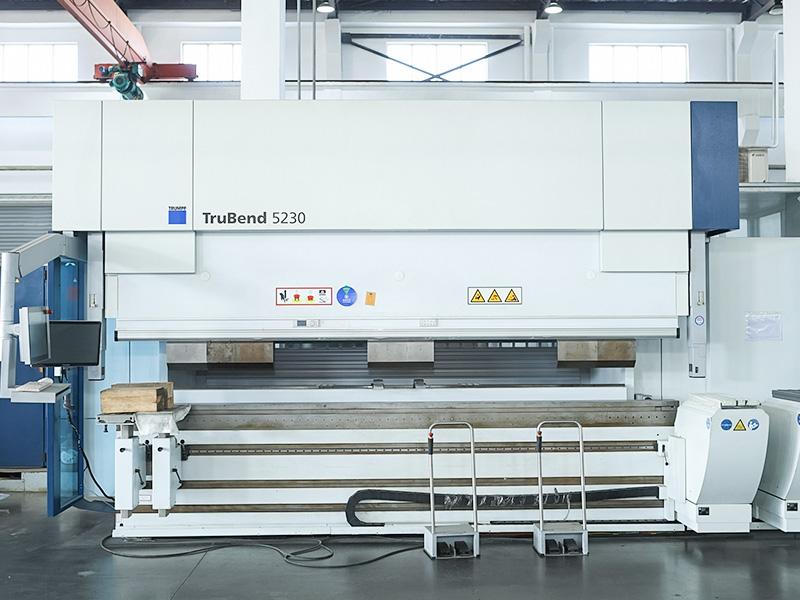
Većinu izrezanih dijelova još treba oblikovati. CNC stroj za savijanje uparen s laserom dovršava liniju, stoga planirajte oba zajedno kako biste spriječili da se usko grlo pomakne nizvodno.
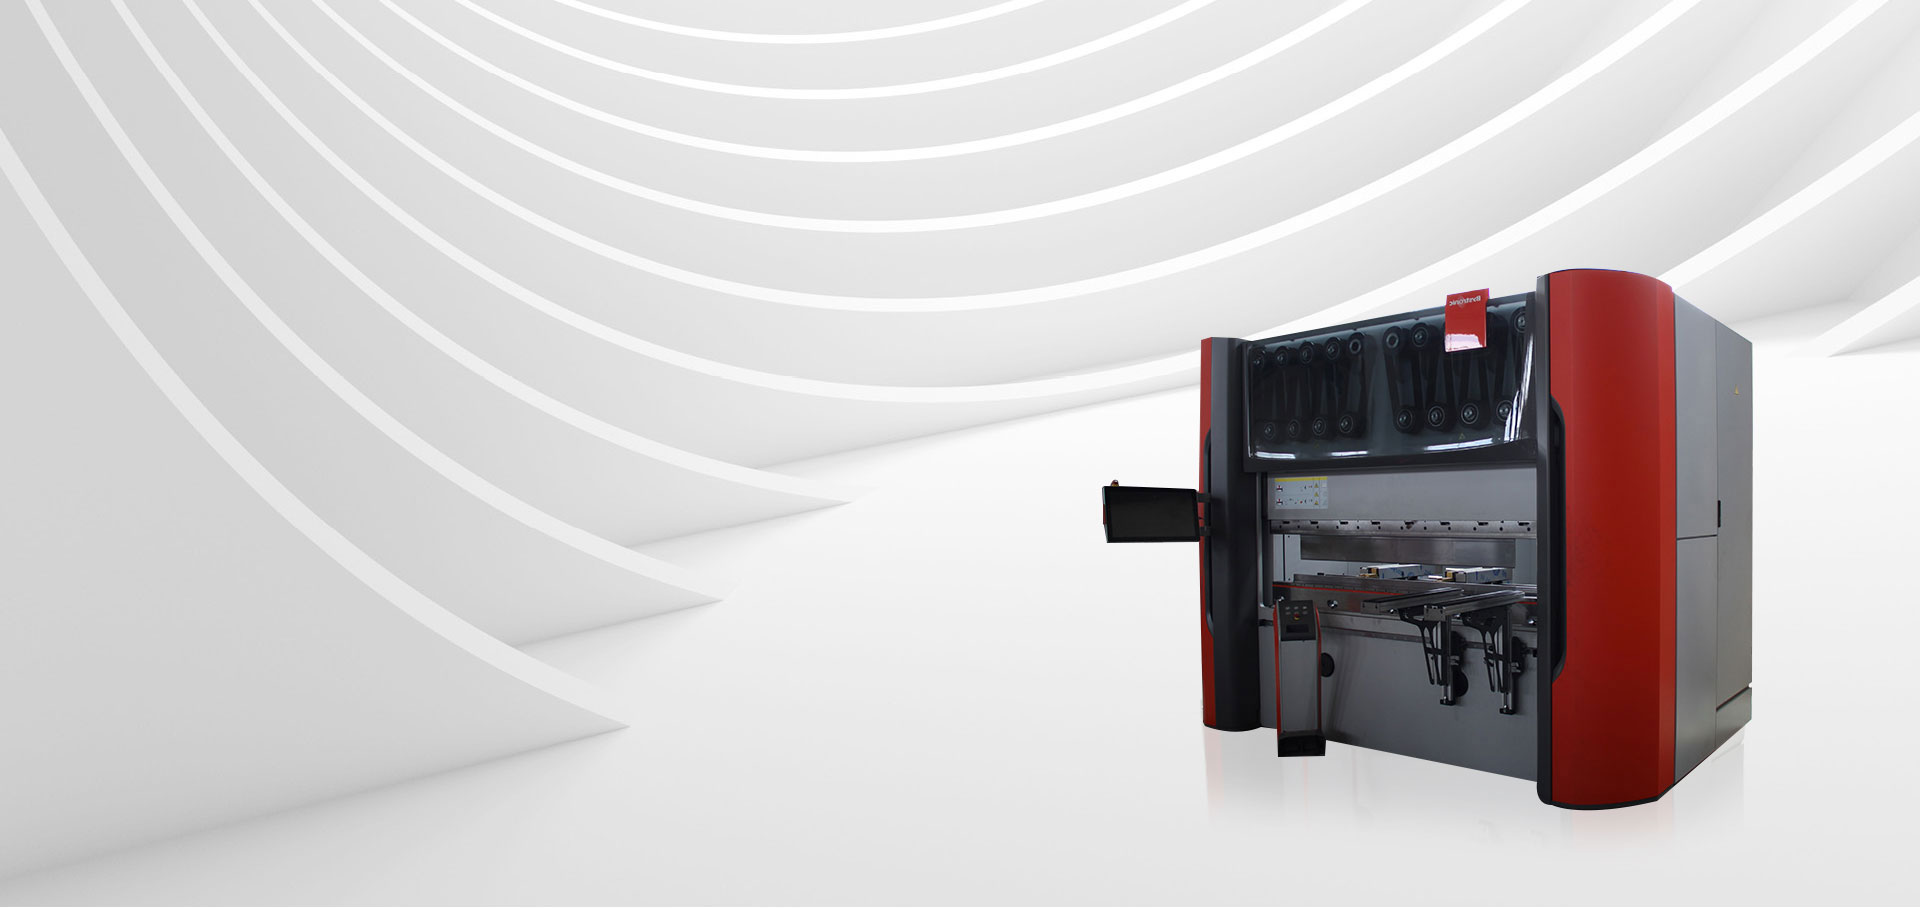
 CNC stroj za savijanje s preciznom kontrolom kuta Ovaj stroj za savijanje koristi CNC sustav visoke preciznosti za postavljanje kuta, duljine i pritiska, smanjujući pogreške i osiguravajući točnost. Kompatibilan s raznim kalupima, obrađuje ugljični čelik, nehrđajući čelik i aluminij te se glatko integrira u proizvodnu liniju od rezanja do oblikovanja. Pogledajte proizvod →
Razlika u troškovima između strojeva pojavljuje se unutar prva 24 mjeseca, često mnogo prije nego što se stroj u potpunosti amortizira.
Za tipične količine proizvodnje, prednost vlakana na samoj struji, plinu i optici često isplati svoju višu početnu cijenu u roku od dvije do tri godine, prije nego što se uračuna povećanje produktivnosti od bržeg rezanja.
Može li laserski rezač metalnih vlakana raditi s bakrom i mesingom?
Da. Bakar i mjed apsorbiraju valnu duljinu vlakna (oko 1064 nm) puno bolje od valne duljine CO2, zbog čega su vlakna postala standard za ove reflektirajuće legure. Stroj i dalje treba zaštitu od povratne refleksije u vlaknima za isporuku i reznoj glavi, stoga potvrdite da je dobavljač konfigurirao optiku u skladu s tim. Brzina rezanja na bakru je niža nego na mekom čeliku, a obično se koriste dušik ili zrak kako bi se izbjeglo stvaranje oksida.
Trebam li koristiti kisik ili dušik za nehrđajući čelik?
Koristite dušik kada rub mora biti čist i bez oksida, što je potrebno za vidljive dijelove, pripremu za zavarivanje ili komponente koje dolaze u dodir s hranom. Kisik daje malo brži rez na tankom nehrđajućem metalu, ali ostavlja rub bez boje i tanki sloj oksida. Ako kvaliteta ruba nije kritična i dio će biti obojan ili skriven, kisik može smanjiti troškove plina.
Koliko prostora i komunalne infrastrukture treba CNC laserski rezač metala?
Stroj s vlaknima od 1500 W obično treba oko 8 do 15 četvornih metara, uključujući hladnjak i prostor za umetanje ploča i uklanjanje dijelova. Električno napajanje je obično trofazno od 400 V s priključnim opterećenjem od otprilike 15 do 25 kVA, ovisno o razini snage. Također vam je potreban pomoćni vod za dovod plina; dušik se može isporučiti u cilindrima, dewarovim posudama ili spremnicima, ovisno o mjesečnoj potrošnji.
Tržište CNC metalnih laserskih rezača nagrađuje kupce koji usklađuju stroj s njihovim stvarnim proizvodnim miksom. Započnite sa strojem za vlakna, provjerite stvarnu brzinu rezanja na vašoj dominantnoj debljini, provjerite dostupnost pomoćnog plina u vašoj regiji i planirajte nizvodno oblikovanje u isto vrijeme.
Ako već imate crteže ili definirani popis dijelova, brzi razgovor s našim tim za carinske usluge može potvrditi konfiguraciju stroja prije nego što se posvetite rasporedu.

 +86-13771171111 +86-13338110517