Za proizvodnju lima, CNC laserski stroj za rezanje najpraktičniji je način za pretvaranje ravnog lima u gotove dijelove s visokom preciznošću, ali pravi sustav nije onaj s najvećom snagom u vatima - to je onaj koji odgovara vašoj mješavini materijala, rasponu debljina i dnevnom protoku. U većini radionica fiber laser u rasponu od 1 kW do 6 kW učinkovito pokriva rad s mekim čelikom, nehrđajućim čelikom i aluminijem, dok su CO2 laseri sada iznimka, a ne pravilo za rezanje lima.
CNC laserski rezač fokusira lasersku zraku visoke energije na površinu lista. Zraka topi ili isparava metal duž puta definiranog CNC programom, a koaksijalni pomoćni plin - obično kisik ili dušik - otpuhuje rastaljeni materijal iz proreza. Kisik podržava rezanje mekog čelika kroz egzotermnu reakciju, dok dušik proizvodi čist rub bez oksidacije na nehrđajućem čeliku i aluminiju.
U usporedbi s probijanjem ili rezanjem plazmom, lasersko rezanje nudi tri praktične prednosti u radu s limom:
Iz tog razloga, mnoge tvornice sada tretiraju CNC lasersko rezanje kao zadani prvi korak u procesu proizvodnje lima, osobito kada veličine serija variraju.
Za lim, izbor laserskog izvora važniji je od bilo koje druge specifikacije. Vlaknasti laseri postali su standard za rezanje metala jer dobro upijaju reflektirajuće materijale kao što su aluminij, mjed i bakar te jer su njihovi troškovi rada niži. CO2 laseri ostaju u nekim radionicama za limarstvo, uglavnom za rezanje debljeg mekog čelika s kisikom ili za kombinirane radove s metalom i nemetalom.
| Aspekt | Fiber laser | CO2 laser |
|---|---|---|
| Valna duljina | Oko 1,06 µm | Oko 10,6 µm |
| Reflektivni metali | Dobar za aluminij, mesing i bakar | Rizik refleksije; potrebna posebna optika |
| Električna učinkovitost | viši; pretvara više ulazne snage u energiju snopa | Donji; više energije izgubljeno kao toplina |
| Potrošni materijal | Nema rezonatorskog plina; optika se sporo troši | Laserski plin i zrcala zahtijevaju povremenu zamjenu |
| Tipični raspon limova | Do 20-25 mm mekog čelika s izvorom od 6 kW | Prikladno za debelu ploču s jedinicama velike snage |
| Održavanje | Jednostavnija isporuka snopa, manje radno opterećenje | Više optičkih komponenti i provjera poravnanja |
Za većinu proizvođača lima, vlakna su jeftiniji i dostupniji odgovor. Jedini razlog za zadržavanje CO2 u razgovoru je mješavina proizvoda u kojoj dominiraju debele ploče od ugljičnog čelika ili nemetalni materijali.
Kada uspoređujete ponude, usredotočite se na brojeve koji utječu na dijelove po smjeni, a ne na brojku snage u naslovu.
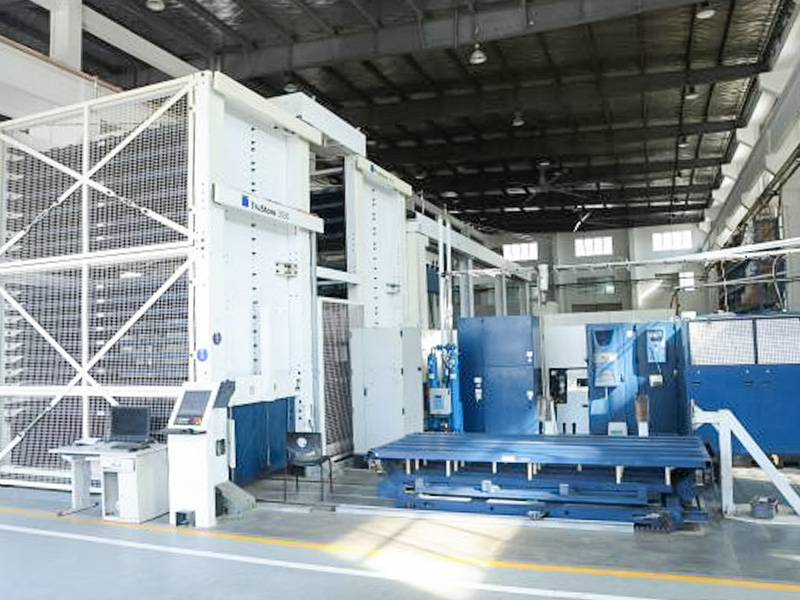
Ovi parametri su upravo oni koje ugrađujemo u naše proizvodne strojeve za lasersko rezanje, s naglaskom na stabilne performanse rezanja i sposobnost kontinuiranog rada za radionice za limove.
 CNC laserski stroj za rezanje lima Ovaj proizvodni CNC laserski rezač pruža stabilno, kontinuirano rezanje nehrđajućeg čelika, ugljičnog čelika i aluminija, sa stolovima velikog formata i automatiziranim uklanjanjem strugotine—ključno za definiranje obrambenih specifikacija u tvornici. Pogledajte proizvod →
Slijedite ovaj redoslijed kako biste došli do specifikacije koju možete braniti pred menadžerskim timom.
Ako su vaše radno opterećenje uglavnom tanki listovi ispod 4 mm, stroj s vlaknima od 1-3 kW sa stolom za izmjenu često je najbolja točka. Za mješoviti rad koji uključuje ploču od 8-20 mm, povećajte na 4-6 kW.
Za detaljniju raspravu o odabiru stroja, pogledajte naš vodič na kako odabrati pravi CNC laserski stroj za rezanje .
Kupci strojeva u industriji lima ponavljaju iste pogreške. Njihovo izbjegavanje štedi novac i vrijeme zastoja.
Ako još uvijek niste sigurni u pravu konfiguraciju, obratite se našem inženjerskom timu s vašim popisom materijala i uzorcima crteža.
Da. Vlaknasti laser posebno je dobar s aluminijem, režući tanku foliju do 10 mm ili više bez problema s refleksijom kao kod starijih CO2 sustava. Uz pomoć dušika, rezni rub ostaje čist i bez oksidacije.
Za meki čelik, vlaknasti laser od 3 kW obično reže do oko 20 mm, dok stroj od 6 kW doseže 25 mm ili nešto više. Ograničenja za nehrđajući čelik i aluminij niža su, obično oko 10-14 mm pri istim razinama snage. Većina proizvodnje lima događa se ispod 10 mm, gdje stroj od 1-2 kW već radi dobro.
Troškovi rada sastoje se od električne energije, pomoćnog plina i potrošnog materijala kao što su zaštitni prozori i mlaznice za rezanje. Dušik je obično najveća stavka kada obrađujete puno nehrđajućeg čelika ili aluminija. Zatražite standardnu tablicu protoka plina za stroj i pomnožite s lokalnom cijenom plina, umjesto da se oslanjate na podatke o učinkovitosti iz brošure.
Ovisi o dijelu. Lasersko rezanje je fleksibilnije za složene konture i promjene dizajna bez troškova alata. Probijanje je jeftinije za vrlo velike količine jednostavnih rupa. Mnoge trgovine rade oboje, koristeći prešu za bušenje za uzorke rupa koji se ponavljaju i laser za sve ostalo.

 +86-13771171111 +86-13338110517